真空炉-真空钎焊炉-真空钎焊炉厂家-连续真空钎焊炉-连续真空钎焊炉厂家-真空炉公司
全国服务热线:15058717777
全国服务热线:15058717777
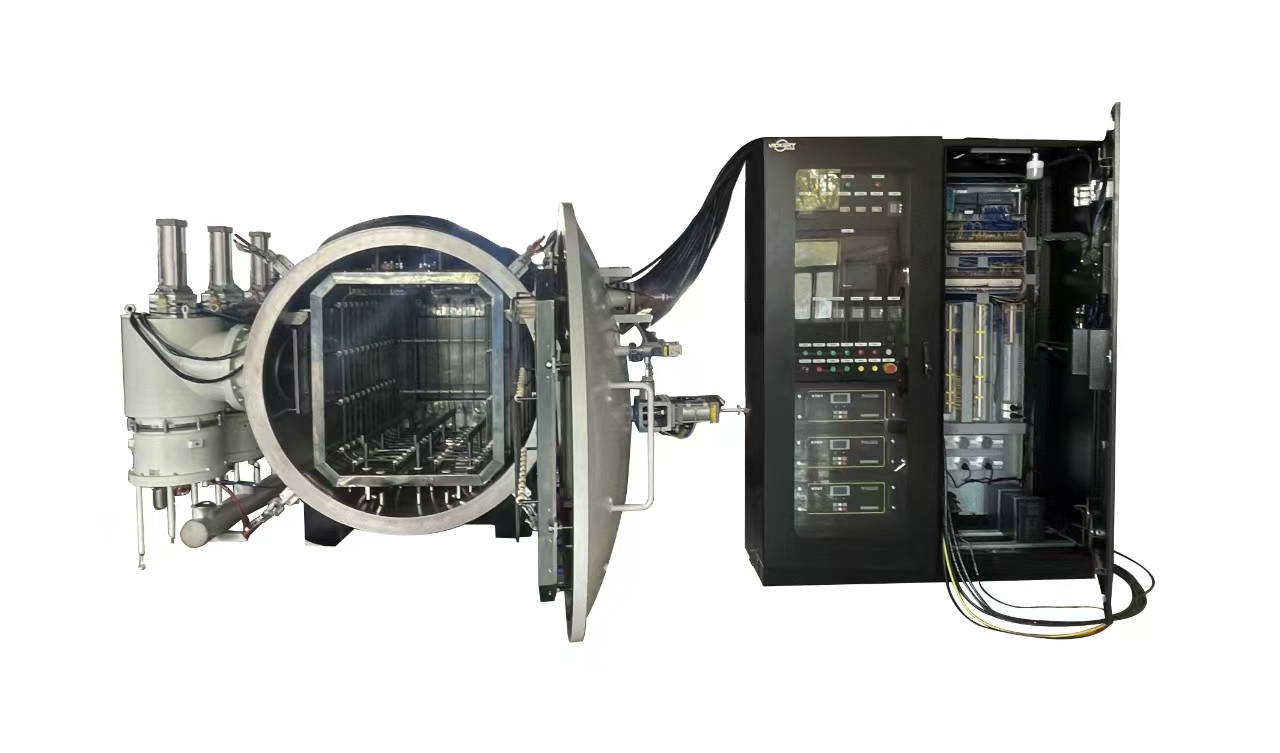
真空炉升温阶段真空度反弹,指炉体抽至目标真空后,开始升温加热,真空读数反而变差、压力回升,停止升温后真空又逐步回落,是真空热处理、钎焊工艺中十分典型的问题。该现象大多不是真空泵本身故障,而是升温过程中炉内物质放气、密封部位受热泄漏、管路及泵体工况变化叠加导致,排查遵循先区分放气和真实泄漏,再由炉内到真空系统依次验证的思路。
工件、工装夹具、填料是最主要的放气来源。工件表面残留切削液、油污、防锈油、抛光膏,工装石墨件、陶瓷隔热层、耐火保温材料内部吸附水分、空气与挥发物,低温阶段吸附稳定,随着炉膛温度升高,吸附气体快速析出,炉内气体负载短时间上升,真空度明显反弹。石墨件在升温时还会释放吸附的水汽与一氧化碳,若前期预抽、预烘不充分,升温反弹会格外突出。另外钎焊所用钎料、助焊剂、镀层在升温区间分解挥发,也会大量释放气体,造成真空压力抬升。这类放气的特征是,随保温时间延长,放气速率慢慢下降,真空度会逐步稳住,冷却后复测静态真空,真空指标又能恢复合格。
炉体密封部位受热发生的热态泄漏,是另一类核心诱因。真空炉的密封圈、法兰、观察窗密封件在常温下贴合良好,静态真空合格,升温后法兰、炉壳、水冷法兰受热膨胀,各部件膨胀量不一致,密封面产生微小间隙;橡胶密封圈受热变软、压缩量变化,或是长期使用老化,高温下密封性能下降,外界空气渗入炉内。热态泄漏和放气的区别在于,只要维持高温,压力会持续缓慢上升,保温很久也无法稳定,冷却到常温后静态真空又恢复正常,氦检常温下很难检出,需要热态检漏。炉门、电极引入件、热电偶贯穿处、水冷法兰是热泄漏高发位置。

真空管路与泵组受热带来的工况变化同样不可忽视。油扩散泵、罗茨泵、前级管道里的泵油,升温后饱和蒸气压上升,油蒸气返流进入炉膛,会直接拉高真空读数;水冷套冷却不足,泵体、管路温度超标,返流问题会加剧。还有部分管路阀门、波纹管受热变形,阀座密封不严,出现返流或者外漏。前级管路积油、积污,升温后挥发,也会造成真空反弹。另外,真空规管本身受温度影响,若规管离加热区太近,辐射热直接作用在规管上,会出现读数虚高,属于显示假象,并非炉内真实压力上升。
处理时要先定性区分放气与热泄漏,再针对性处置。如果判定为物料放气,优先完善预烘、预抽工艺,增加低温段保温排气平台,在较低温度下长时间保温,让吸附气体充分释放并被抽走,再继续升温;工件和工装入炉前做好脱脂清洗、烘干,石墨件提前单独高温预烧除气,去除内部吸附杂质。工艺上可以适当降低升温速率,放缓放气速度,给真空泵留出抽除时间,避免气体集中爆发。

如果确认是热态泄漏,需要降温后重新检查所有密封面,更换老化密封圈,调整法兰螺栓紧固顺序,保证受热后压缩均匀;对电极、热电偶贯穿件重新做密封,优化水冷结构,控制法兰温升。必要时采用热态氦检,锁定微小漏点。针对泵油返流问题,检查扩散泵冷阱、挡油板,确认冷却水路通畅,清理冷阱油污,更换变质泵油,降低泵油的挥发量;调整规管安装位置,远离高温辐射区,增加隔热屏蔽,消除温度带来的读数误差。
日常运维中,新工装、新石墨件必须执行预除气流程,定期检查密封圈老化状态,定期清理炉腔内壁、隔热层沉积的油污杂质。升温阶段真空反弹属于真空炉调试高频问题,很多现场直接判定真空泵能力不足,盲目更换更大泵组,却忽略了放气和热密封的影响,只有先分清放气、泄漏、读数假象三类情况,才能从根源解决,保证升温全过程真空指标满足工艺要求。