真空炉-真空钎焊炉-真空钎焊炉厂家-连续真空钎焊炉-连续真空钎焊炉厂家-真空炉公司
全国服务热线:15058717777
全国服务热线:15058717777
真空钎焊依靠低压环境实现母材与钎料的冶金结合,焊缝气孔是真空钎焊中较为常见的缺陷,会削弱接头力学性能,破坏密封性能,很多人误以为真空环境可以自动消除气体,实际上各类气源持续释放、排气通道受阻,气体被熔融钎料包裹,冷却后就形成气孔,缺陷来源主要分为工件本身、钎料装配、工装炉体、工艺曲线几个方面。

工件表面状态是最主要的气源。工件表面残留切削油、抛光剂、清洗剂残液,或是表面氧化膜、锈蚀,在升温受热后分解出水汽、氢气、碳氢类气体。部分母材本身溶解氢含量高,升温过程中氢析出,若析出速度快、抽气不及时,就滞留在钎缝内。工件表面的深划痕、微孔、夹缝很容易藏匿污染物,常规清洗很难清理干净,入炉后持续放气,形成成片的微小气孔。清洗之后没有充分烘干,工件吸附潮气,也是现场很容易忽略的诱因。
装配间隙、钎料摆放与工装带来排气障碍。装配间隙不合适,间隙过小,钎料流动阻力大,缝隙内部的气体很难向外排出;间隙偏大,钎料流失,容易形成孔洞。钎料放置位置不合理,熔化后快速铺展,提前封闭缝隙出口,把内部气体封在钎缝当中。工装夹具多为耐热合金或者石墨材质,石墨吸附水汽能力强,反复使用后吸附杂质,多次钎焊循环放气会越来越严重;工装和工件贴合过紧,遮挡排气通道,同样会造成气体无法逸出。
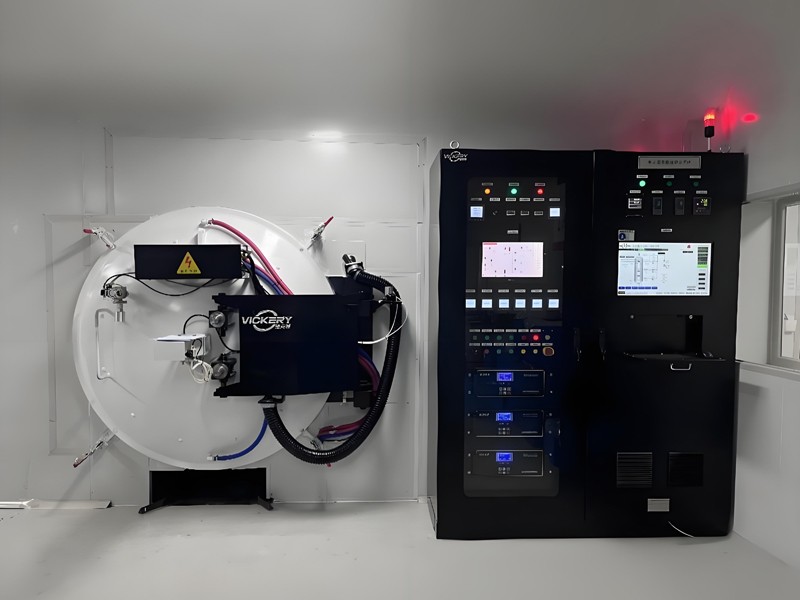
炉体真空系统和密封性异常会放大气孔问题。炉门密封圈老化、观察窗密封失效、管路接头微漏,外部空气持续渗入炉腔,造成钎焊阶段真空度下降。真空泵、冷阱维护不到位,抽气能力不足,工件集中放气时,炉内分压上升,脱气效果变差。炉内如果有大量积碳、挥发物堆积,升温后二次释放气体,也会污染钎焊区域,诱发气孔。
升温保温工艺不合理是另一大诱因。升温速率太快,工件还没有完成充分脱气,温度就达到钎料熔点,大量气体瞬间释放,来不及被真空机组抽走。缺少低温预保温脱气平台,或者脱气温度、保温时长不足。钎焊保温时间太短,熔融钎料流动性不够,气体上浮逸出不充分;保温时间过长,又会造成母材溶蚀、钎料过度流失,带来其他缺陷。
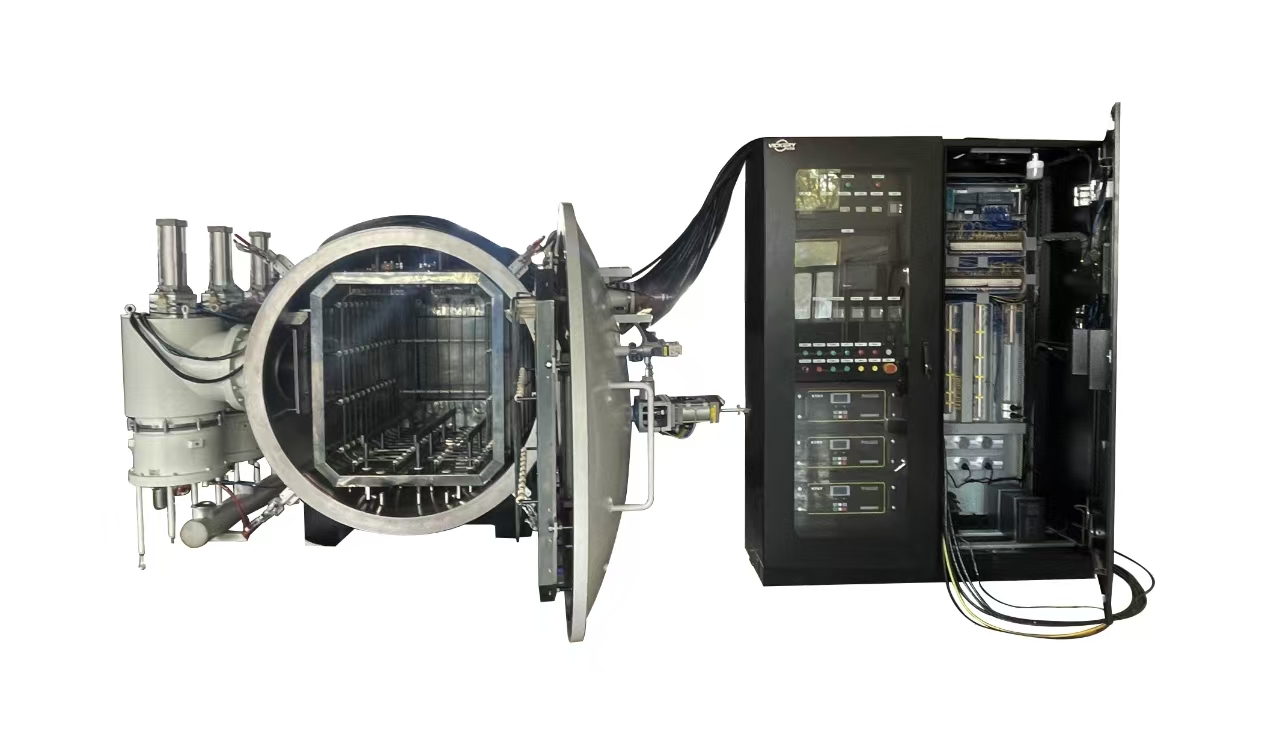
对应的预防措施需要覆盖全流程管控。工件加工后采用适配的清洗方式,清洗后充分烘干,缩短存放时间,防止再次吸潮氧化,含氢敏感母材可增加预脱氢处理。合理设计装配间隙,优化钎料摆放方式,预留排气通道,避免钎料提前封死缝隙。石墨工装定期高温烘烤除气,保持工装洁净。优化升温曲线,设置低温脱气平台,控制升温速度,钎焊阶段保证真空度稳定。定期维护真空炉,检查密封件、冷阱和泵组,排查微漏。焊后通过探伤抽检,统计气孔规律,持续迭代工艺,稳定钎焊质量。