真空炉-真空钎焊炉-真空钎焊炉厂家-连续真空钎焊炉-连续真空钎焊炉厂家-真空炉公司
全国服务热线:15058717777
全国服务热线:15058717777
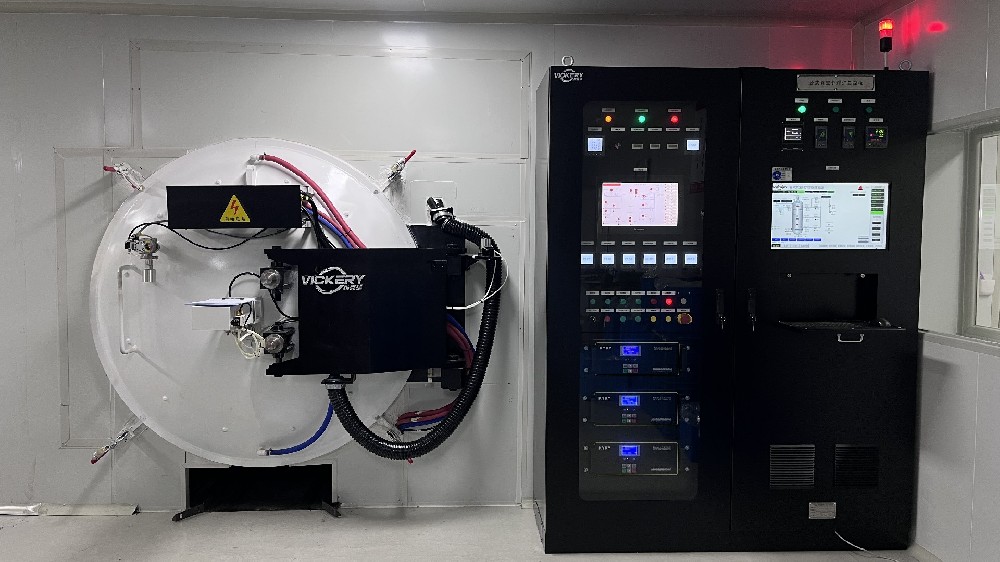
真空炉泵组配置和抽气时间计算,核心依据炉腔容积、目标真空度、工艺允许抽气时长、放气速率,不能单纯依靠经验选泵,只看泵铭牌抽速极易出现抽不到目标压力、抽气超时的问题。整套逻辑分为粗抽、精抽两个阶段,先算需求,再匹配泵型组合,最后校核抽气时间。
基础公式简化理解,理想状态下抽气时间近似公式:t=(V/S)×ln (P1/P2),V 是炉腔容积,S 是泵组有效抽速,P1 起始压力,P2 目标压力。这个公式是理论值,现场必须修正,炉内壁、隔热层、工装、填料会持续放气,密封、管路、阀门还有流阻损失,实际有效抽速远低于泵铭牌抽速。管路长、弯头多、真空阀通径偏小,都会大幅压低有效抽速,所以选型时一般预留 1.5~3 倍余量,多孔隔热层、石墨毡保温的高温炉取更大余量。
泵组常规搭配分两级。粗抽单元多用旋片真空泵或者水环泵,负责从大气压抽到粗真空,一般 10Pa~100Pa 区间。水环泵耐水汽、粉尘,适合烧结、钎焊这类会释放水汽、挥发物的工况,但极限真空偏低;油旋片泵极限真空更好,适合洁净工艺,但遇到大量水汽容易乳化变质,必须配套气镇阀。高真空精抽主流搭配罗茨泵加前级泵,罗茨泵本身不能直排大气,必须配前级泵维持入口压力,它在 1Pa 到 10⁻³Pa 区间抽速大,是真空炉提速的核心;更高真空需求再增加分子泵机组,多用于热处理、电子材料高纯工艺。
抽气时间分段核算。第一段粗抽,从大气压抽到罗茨泵启动压力,这个阶段气体量大,重点看粗抽泵能力;第二段精抽,罗茨泵投入运行,压力持续下降,此时材料放气成为主导瓶颈。很多真空炉抽到一定压力后压力下降变慢,不是泵不够大,而是隔热材料、石墨件、工装吸附气体持续释放。石墨毡、陶瓷隔热件吸附气量很大,新炉或者长期暴露空气的炉子,放气极强,抽气时间要成倍增加,投产前需要充分烘烤除气。
泵组匹配的判断要点:先明确工艺目标真空度,钎焊氢气烧结大多在 10⁻¹~10⁻³Pa,部分热处理需要 10⁻⁴Pa 以上。再确定炉体容积、工装装载量,工装多意味着放气面积变大,泵组要放大一档。同时评估工艺析出物,水汽、有机物、金属挥发物多的工况,不能只追求高抽速,要增加冷阱、捕集器,保护罗茨泵、旋片泵,防止污染油液造成泵性能衰减。
流阻是很容易忽略的点。就算泵抽速足够,真空管道、挡板、阀件通径偏小,有效抽速会被卡死。罗茨泵入口管道尽量短而粗,减少弯头,高真空管路尽量直线布置。还要校核前级泵能力,罗茨泵的前级泵抽速必须满足罗茨的返流要求,前级偏小会出现罗茨过载、油温升高、抽不下去。
常见选型误区:直接用铭牌抽速代入公式计算,不修正放气与管路损失;高放气工况选小泵,正常抽气达标,装料后超时;水汽多的工况选用普通旋片泵不加气镇和冷阱,泵油快速损坏;罗茨泵不配合适前级泵,强行启动导致过载。
抽气时间不是越短越好,泵选太大采购和运维成本上升,空载快、满载依旧受放气限制。最终配置流程:确定炉腔容积、目标真空、允许抽气时长,区分粗抽高真空段,按理论公式初算,结合放气、管路阻力加余量,匹配前级泵 + 罗茨泵(或分子泵),同时配套捕集、气镇防护,装好后实测空载、满载抽气曲线,作为后续生产的基准。