真空炉-真空钎焊炉-真空钎焊炉厂家-连续真空钎焊炉-连续真空钎焊炉厂家-真空炉公司
全国服务热线:15058717777
全国服务热线:15058717777
真空炉复合材料固化、真空钎焊、低压渗碳、高温烧结等精密工艺,不再单一依赖深真空环境,而是通过精准分压调控与工艺气体动态切换,构建惰性、还原性或渗碳可控气氛,满足材料改性与成型需求。分压控制依靠精准进气与持续抽气的动态平衡,维持炉内稳定低压气氛,气体切换则实现不同工艺阶段介质的快速置换,两者的动态响应精度直接决定炉内压力稳定性、气氛纯净度与工艺一致性。现场普遍存在压力超调、振荡漂移、气体置换滞后、气氛残留混杂等问题,极易引发工件氧化、成分不均、表面色差、力学性能离散等工艺缺陷。厘清分压调控动态机理、气体切换响应规律与系统优化逻辑,是保障真空精密工艺稳定量产的核心技术关键。
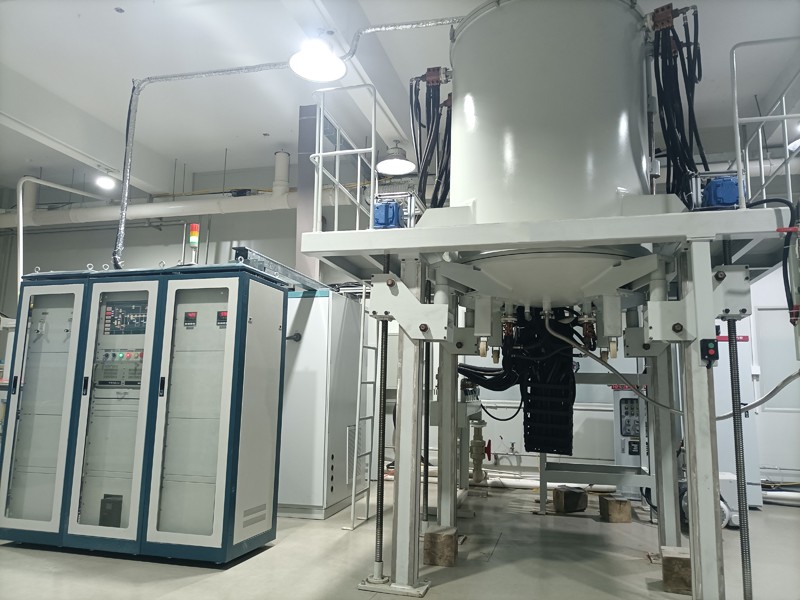
真空分压动态平衡机理与响应工况痛点。真空分压区别于深真空恒定抽气模式,属于进气流量与真空抽速的动态制衡系统,依托质量流量计精准进气、真空泵持续抽除、调压阀实时节流,维持炉内压力恒定在数百至数千帕精准区间。根据气体状态方程,炉内压力受温度放气、进气波动、抽速变化、腔体微漏多重因素干扰,升温阶段工件与炉衬持续放气,会被动抬升炉内分压;进气流量突变、阀门开度阶跃调节,易造成压力瞬时超调;真空泵恒定抽速无法匹配动态进气量,会引发压力低频振荡。普通粗放控压模式响应滞后、纠偏缓慢,无法抵消工况扰动,导致分压区间波动超标,破坏热场与气氛均匀性,直接影响精密构件成型品质。
工艺气体切换的动态置换特性与失效诱因。真空炉多阶段工艺需频繁完成氩气、氮气、氢气、碳氢气体的有序切换,气体置换的动态响应速度与纯净度,决定各阶段工艺有效性。气体切换核心为“抽残—置换—稳压”动态过程,前序气体残留、管路死体积、阀门切换时序错位,是响应失效的主要诱因。切换速度过快,新旧气体混合置换不彻底,气氛组分混杂,引发反应不均;切换过慢,工艺节拍拉长、效率降低,高温区间长时间气氛不稳定,易造成工件表面氧化、元素偏析。同时不同气体分子量、粘度差异大,统一切换参数无法适配介质特性,会出现置换死角、分压基准偏移、响应滞后差异化等问题,形成批次工艺波动。
动态响应核心控制架构与精准调控原理。高品质动态响应依托MFC质量流量精准控制、宽域真空检测、PID自适应节流调控的成套系统实现。设备搭载高精度质量流量计,实现毫升级气体定量输入,杜绝进气脉冲波动;搭配电容式真空规全域采样,不受气体介质类型干扰,实时捕捉微小压力偏差。系统采用分段PID动态调节逻辑,开机升压阶段大流量快速趋近设定值,临近阈值自动降功率限流,抑制压力超调;稳压阶段微分量快速抵消瞬时扰动,积分量消除稳态残差,实现无振荡、低滞后的分压稳态控制。同时通过进气阀、抽气节流阀时序联动,匹配腔体容积与泵组抽速,构建进气、抽气、稳压的闭环动态平衡,大幅提升工况抗扰能力。
气体时序切换与动态响应优化策略。为解决多介质切换混杂、响应滞后问题,需建立标准化时序切换工艺,适配不同气体介质特性。切换前执行短时深抽排空,彻底清除炉内残余旧介质,消除气氛残留干扰;切换阶段采用梯度进气、分步置换模式,避免瞬时大流量冲击引发压力震荡;针对轻量氢气、重质氩气等差异化介质,单独匹配流量增速与置换时长,杜绝置换死角与组分失衡。工艺阶段切换间隙启用压力缓冲稳压机制,待分压、气氛、温度参数完全稳定后,再进入下一工序,彻底规避动态切换带来的工艺扰动,保障各阶段气氛环境纯粹、参数精准可控。

现场典型动态缺陷与工程整改方案。真空炉分压与气体切换工况存在三类高频动态故障,严重影响工艺稳定性。一是分压超调振荡,多为PID参数固化、无分段适配,升温放气扰动下压力持续波动;二是气体置换不彻底,时序逻辑不合理、管路死体积残留,造成气氛混杂;三是响应滞后漂移,流量计零点偏移、真空规采样失真、阀门动作卡顿,导致调控精度劣化。整改需优化分段PID参数,适配升温放气动态扰动;固化气体切换时序台账,按介质分类定制置换工艺;定期校准MFC流量精度与真空检测单元,维护阀门执行机构灵敏度,从设备与工艺层面双向解决动态响应缺陷。
真空炉分压控制与气体切换的核心是动态平衡与时序精准调控。依托流量精准输入、抽速联动节流、自适应闭环控压、标准化时序置换,可有效解决压力超调、振荡漂移、气氛混杂、响应滞后等动态问题。摒弃恒定参数粗放调控模式,匹配工艺温变、介质特性、腔体扰动实现自适应调节,能够稳定分压精度、提升气氛纯净度、缩短切换响应时间,彻底规避工件氧化、成型不均、性能离散等缺陷,为真空钎焊、低压渗碳、复材固化等高端精密工艺提供稳定可靠的气氛与压力环境支撑。