真空炉-真空钎焊炉-真空钎焊炉厂家-连续真空钎焊炉-连续真空钎焊炉厂家-真空炉公司
全国服务热线:15058717777
全国服务热线:15058717777
真空炉热处理全程依托热辐射完成热量传递,无空气对流换热加持,加热室布温布局、工装装载形式、工件结构差异,都会直接改变炉内热场分布,极易产生局部温差。复杂工件涵盖异形结构、厚薄不均、高低错落、多孔腔体、大小件混装等类型,装炉后会遮挡热辐射路径、形成换热死角、引发蓄热差异,导致同炉工件温差超标,出现硬度不均、变形超差、组织不一致、钎焊空洞等工艺缺陷。加热室温场均匀性是真空炉温控的硬件基础,科学的复杂工件装炉策略是消除温差的核心手段,二者协同匹配,是解决精密真空热处理温差超标的关键,也是稳定产品质量、降低工艺报废率的核心保障。

加热室布温结构决定炉体基础温场均匀性,是复杂工件温控的前置硬件条件。标准真空炉采用多区对称加热布局,依托环绕式加热元件与独立分区PID控温,补偿炉体上下、前后、边角的天然温降梯度,常规空载状态下可实现±5℃的均匀性标准。炉门、底部、边角区域属于固有低温区,中心区域为高温稳态区,这种固定温场差异在简单规整工件装炉时影响微弱,但复杂工件密集装载后会被持续放大。同时隔热屏完好度、加热元件功率均衡性、热电偶采集精度,直接决定布温稳定性,元件老化、隔热层积灰、测温点位偏移,都会造成基础温场畸变,即便优化装炉工艺,也无法消除固有温差缺陷。
复杂工件装炉的温差生成机理,区别于常规规整工件,具备极强的干扰性与不确定性。常规标准工件结构统一、摆放规整、受热均衡,对炉体固有温场影响极小;而复杂工件壁厚悬殊、外形不规则、存在深孔凹槽与遮挡平面,装炉后会大幅阻断热辐射传播路径。厚壁部位蓄热系数大、升温滞后,薄壁区域吸热快、温升迅速,同一件工件即可产生显著内外温差与区域温差;密集混装工况下,工件相互遮挡形成辐射死角,局部区域热量堆积或热量缺失,打破炉体原始均匀温场。此外大件遮挡小件、高构件遮挡低构件的错位装炉方式,会进一步加剧温场紊乱,是同炉批次产品性能不一致的核心诱因。

分区适配装炉工艺,是匹配加热室布温、抑制复杂工件温差的核心管控手段。结合真空炉中心高温、边角低温的固有布温特性,需建立差异化分区装炉规则:厚壁、大体积、高热容复杂工件,优先放置在炉膛中心稳态高温区,依托稳定充足的热辐射保障升温效率,消除升温滞后温差;薄壁、易过热、小型异形工件,布置在炉门、侧壁等低温缓冲区域,利用区域温差平衡整体受热节奏;多孔、凹槽、腔体类工件,需调整摆放角度,开口朝向加热元件,规避辐射死角,保证腔体内部均匀受热。同时装炉需预留10%至15%通风辐射间隙,杜绝密集堆叠,保障热辐射全域穿透,避免局部换热受阻引发的温差超标。
多区动态温控与梯度升温策略,适配复杂工件的差异化吸热特性。固定恒温升温模式无法匹配复杂工件厚薄、结构的吸热差异,极易产生热应力与温度梯度。依托真空炉多区独立控温系统,可根据装载工况动态调整各区域加热功率,补偿低温区热损失、抑制高温区热量堆积,修正装炉引发的温场畸变。工艺阶段采用分级预热、梯度升温模式,低温阶段慢速均温,消除工件内外结构温差,高温阶段精准保温,保障全域温度一致,有效解决厚件未达标、薄件已过热的行业痛点。同时通过多点测温校准,修正控温热电偶与工件实际温度的偏差,确保温控参数贴合真实工件温度。
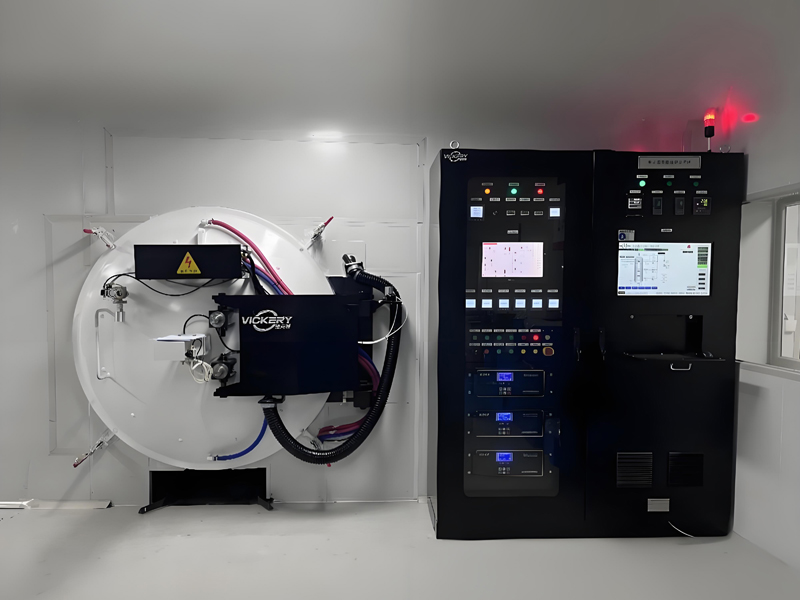
工装优化与装炉禁忌管控,进一步筑牢温差控制防线。复杂工件严禁无序混装、高低错落堆叠、大面积贴合摆放,此类装炉方式会彻底阻断热交换,造成大面积温差缺陷。需采用镂空适配工装、分层托架结构,保证工件多点悬空、无贴合遮挡,实现全方位辐射受热;针对超长、异形、薄壁易变形工件,采用专用定位夹具,在保障装炉规整度的同时优化受热面。日常运维需定期清理加热室积灰、校正加热元件功率、校准测温点位,维持加热室原始布温精度,从硬件与工艺双重层面规避温差超标问题。
真空炉复杂工件温差控制的核心逻辑,是加热室硬件布温与装炉工艺的双向适配。稳定均匀的炉膛基础温场是温控前提,科学分区、规整摆放、梯度控温的装炉工艺是控温核心。针对异形、厚薄不均、腔体多孔等复杂工件特性,匹配差异化装炉策略与动态温控模式,可彻底解决装炉扰动引发的温场紊乱、工件温差超标问题,实现单工件内外均温、同炉批次温度一致,有效提升真空热处理产品的组织均匀性与尺寸稳定性,保障精密工艺长效稳产。